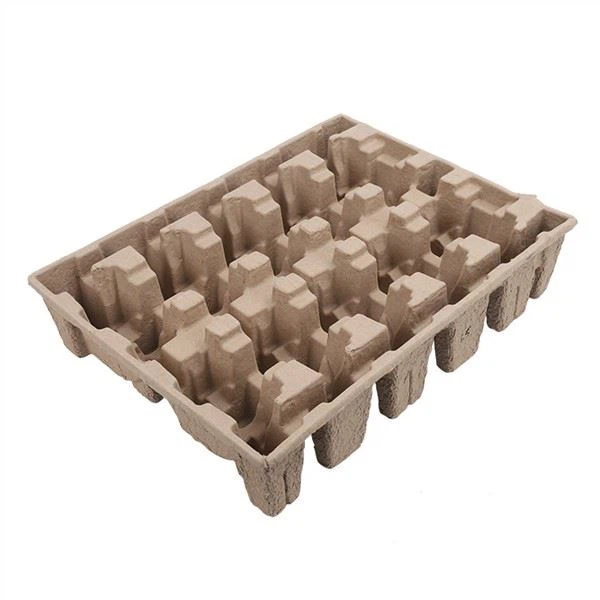
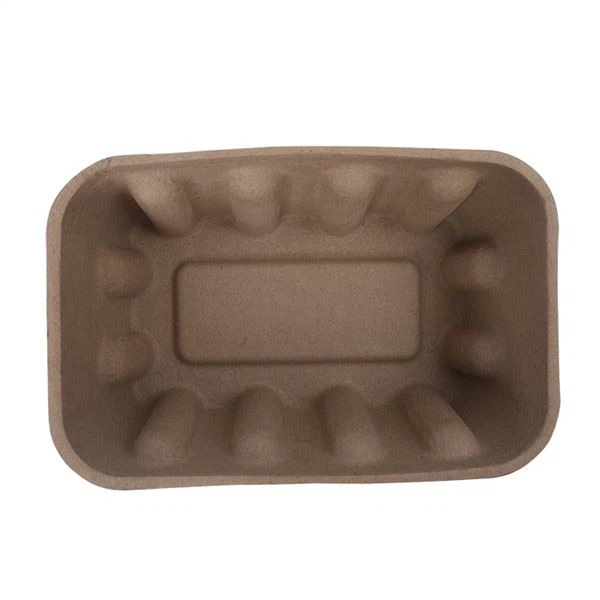
Gegoten pulpladen zien er misschien eenvoudig uit - een gevormd stuk papiervezel -, maar het productieproces erachter is verrassend complex en omvat meerdere fasen, gespecialiseerde apparatuur en zorgvuldig gecontroleerde parameters. Van de ruwe pulpslurry tot de afgewerkte, verpakte schaal: elke fase van het proces heeft invloed op de kwaliteit, consistentie, kosten en prestaties van het eindproduct. Inzicht in dit proces - en de betrokken apparatuur en parameters - is essentieel voor iedereen die betrokken is bij vormpulp: verpakkingsingenieurs die op maat gemaakte trays specificeren, inkoopprofessionals die leveranciers en kosten evalueren, kwaliteitsmanagers die acceptatiecriteria vaststellen, of ondernemers die overwegen om in de vormpulpbranche te stappen. Toch hebben veel mensen buiten de industrie slechts een vaag begrip van hoe gevormde pulp feitelijk wordt gemaakt - ze weten misschien wel dat het "het vormen van papierpulp" inhoudt, maar missen details over de specifieke fasen, apparatuur en parameters. In dit artikel bieden we een uitgebreide, stap{9}}voor-stap technische handleiding voor het productieproces van gegoten pulpbakken: pulpvoorbereiding (hydrapulper, zeven, raffineren, chemie), vormen (heen en weer bewegend, roterend, transfergieten - met cyclustijden en parameters), drogen (tunneloven - temperaturen, luchtstroom, vochtdoelen), warmpersen/thermovormen (persen, temperaturen, drukken, cyclustijden), trimmen en afwerken, coating en printen, kwaliteitscontrole en verpakking. We nemen apparatuurspecificaties, typische procesparameters, productiesnelheden en algemene kwaliteitsproblemen op in elke fase -, zodat u niet alleen begrijpt hoe gevormde pulp wordt gemaakt, maar ook waarom elke stap ertoe doet en welke invloed deze heeft op het eindproduct. Of u nu een leverancier van vormpulp evalueert, een schaal op maat specificeert of overweegt te investeren in de productie van vormpulp, deze gids moet u de technische kennis geven om weloverwogen beslissingen te nemen.
Overzicht van het productieproces
De productie van gegoten pulptrays kan worden onderverdeeld in acht hoofdfasen, elk met zijn eigen apparatuur, parameters en kwaliteitsoverwegingen:
- Voorbereiding van de pulp- Ruwe vezels (gerecycled papier, bagasse, enz.) worden omgezet in een uniforme, schone pulpbrij met de juiste consistentie, vezellengte en chemische toevoegingen.
- Vormen- De pulpslurry wordt in de vorm van de bak gevormd met behulp van een gaasvorm en vacuümzuiging. Dit is de kernstap die de 3D-vorm van de lade creëert.
- Overdracht- De natte, gevormde bak wordt overgebracht van de vormmatrijs naar een droogmatrijs (voor het overbrengen van-gevormde producten) of rechtstreeks naar een droogtransportband (voor sommige processen).
- Drogen- De natte bak wordt gedroogd in een verwarmde tunneloven om vocht te verwijderen, van ~75% vocht (nat) tot 6-10% vocht (afgewerkt).
- Heetpersen / thermovormen- (Alleen voor thermogevormde producten) De gedroogde of gedeeltelijk gedroogde schaal wordt tussen verwarmde mallen samengedrukt om een glad, dicht en nauwkeurig product te creëren.
- Trimmen en afwerken- De randen van de lade zijn op nauwkeurige afmetingen bijgesneden en overtollig materiaal is verwijderd.
- Coaten en bedrukken- (Optioneel) Er worden barrièrecoatings, bedrukkingen, reliëfdrukken of andere afwerkingsbewerkingen toegepast.
- Kwaliteitscontrole en verpakking- Afgewerkte trays worden geïnspecteerd, getest en verpakt voor verzending.
Laten we elke fase in detail onderzoeken.
Fase 1: Pulpvoorbereiding
Pulpbereiding vormt de basis van het hele proces. - De kwaliteit en consistentie van de pulpslurry bepalen rechtstreeks de kwaliteit en consistentie van het eindproduct. Het doel van de pulpbereiding is om ruwe vezels (gerecycled papier, bagasse, enz.) om te zetten in een uniforme, schone, goed-gedispergeerde pulpslurry met de juiste consistentie (vezelconcentratie), vezellengteverdeling en chemische additieven.
1.1 Behandeling van grondstoffen
Grondstoffen:De meest voorkomende grondstoffen voor vormpulp zijn:
- Gerecycled papier (post-consumptie en post-industrieel):Oude golfkartoncontainers (OCC), oude kranten (ONP), gemengd papier en verwerkingsafval. De meest voorkomende en goedkoopste grondstof-.
- Bagasse (suikerrietvezel):Het vezelachtige residu van de verwerking van suikerriet. Gebruikt voor foodserviceproducten en premiumtoepassingen vanwege het gladde oppervlak, de natuurlijke crèmekleur en de betere vochtbestendigheid.
- Gebleekt gerecycled papier:Gerecycled papier dat is ontinkt en gebleekt om een witte of licht{0}}grijze pulp te produceren. Gebruikt voor toepassingen die een witte/lichte kleur vereisen.
- Maagdelijke kraftpulp:Maagdelijke (niet-gerecyclede) houtpulp. Wordt gebruikt voor hoogwaardige-prestatie- of voedsel-toepassingen die maximale sterkte en consistentie vereisen.
- Tarwestro, bamboe en andere landbouwvezels:Alternatieve vezelbronnen gebruikt in niche- of premiumtoepassingen.
Behandeling:Grondstoffen worden doorgaans geleverd in balen (voor gerecycled papier en bagasse) of op rollen/vellen (voor het verwerken van afval). Balen worden opengebroken en via een transportband of vorkheftruck in het pulpsysteem gevoerd. De grondstof wordt geïnspecteerd op verontreinigingen (plastic, metaal, glas, stenen) voordat deze de pulper binnengaat.
1.2 Hydrapulper (pulping)
De hydrapulper (of pulper) is een groot, cilindrisch vat met een roterende waaier aan de onderkant die de ruwe vezels in water roert en deze in afzonderlijke vezels opsplitst.
Hoe het werkt:Ruwe vezels en water worden in een bepaalde verhouding in de pulper geladen (meestal 3-8% vezelconsistentie - dwz 3-8 kg vezels per 100 kg water). De waaier roteert met 200-500 tpm, waardoor een turbulente draaikolk ontstaat die de balen uit elkaar breekt en de vezels scheidt. Het verpulpingsproces duurt 15-60 minuten, afhankelijk van het type grondstof en de gewenste vezelscheiding. Tijdens het verpulveren kunnen chemicaliën (bijv. NaOH voor pH-aanpassing, ontschuimers, natsterkteharsen) worden toegevoegd.
Specificaties uitrusting:
| Parameter | Typisch bereik | Opmerkingen |
|---|---|---|
| Pulpervolume | 2-20 kubieke meter | Kleiner voor batch, groter voor continu |
| Waaiersnelheid | 200-500 tpm | Hoge snelheid=snellere pulpvorming, maar meer vezelschade |
| Motorvermogen | 15-150 kW | Afhankelijk van het pulpervolume en de productiesnelheid |
| Consistentie van de pulp | 3-8% (tijdens het verpulveren) | Hogere consistentie=efficiënter, maar moeilijker te verpompen |
| Watertemperatuur | 20-60 graden Celsius | Warm water versnelt de pulpvorming en het verwijderen van de inkt |
| Pulptijd | 15-60 minuten (batch) | Continue pulpers hebben geen vaste tijd |
Veel voorkomende kwaliteitsproblemen:(1) Onvolledige vezelscheiding ("vlokken" of "scherven" - niet-gedispergeerde vezelbundels) - veroorzaakt door onvoldoende verpulpingstijd of lage waaiersnelheid; resulteert in zwakke plekken en oppervlaktedefecten in de uiteindelijke lade. (2) Overmatige vezelverkorting (vezelbeschadiging) - veroorzaakt door een te lange pulptijd of een hoge waaiersnelheid; resulteert in een lagere sterkte. (3) Verontreinigingen (plastic, metaal, glas) - worden niet verwijderd tijdens het verpulveren; kan stroomafwaartse apparatuur beschadigen en defecten veroorzaken. (4) Schuimvorming - veroorzaakt door luchtmeevoering en verontreinigingen; vermindert de verpulpingsefficiëntie en kan kwaliteitsproblemen veroorzaken; gecontroleerd met ontschuimers.
1.3 Zeven en reinigen
Na het verpulveren gaat de pulpslurry door een reeks zeven en reinigingsmiddelen om verontreinigingen en niet-gedispergeerde vezelbundels te verwijderen.
Apparatuur:
- Drukschermen:De pulpslurry wordt door een cilindrische zeef met kleine gaatjes of sleuven (0,1-0,5 mm) gepompt. Acceptabele vezels passeren de gaten, terwijl verontreinigingen (plastic, grote vezelbundels, vuil) worden vastgehouden en verwijderd. Drukschermen werken bij een druk van 0,1-0,5 MPa.
- Centrifugaalreinigers (hydrocyclonen):De pulpslurry wordt met hoge snelheid in een conische kamer gepompt, waardoor een middelpuntvliedende kracht ontstaat die zware verontreinigingen (metaal, glas, zand, stenen) scheidt van de lichtere vezels. Zware verontreinigingen worden via de onderkant afgevoerd, terwijl schone vezels via de bovenkant naar buiten komen. Voor een steeds fijnere reiniging worden vaak meerdere hydrocyclonen in serie gebruikt.
- Ontinkten (voor gebleekt kringlooppapier):Als je kringlooppapier gebruikt dat moet worden witgemaakt, ondergaat de pulp een ontinktingsproces - inktdeeltjes worden losgemaakt van de vezels met behulp van chemicaliën (oppervlakteactieve stoffen, NaOH, waterstofperoxide) en verwijderd door flotatie (inktdeeltjes hechten zich aan luchtbellen en stijgen naar het oppervlak, waar ze worden afgeroomd) en/of wassen (inktdeeltjes worden door een fijne zeef gewassen).
Veel voorkomende kwaliteitsproblemen:(1) Verstopping van het scherm - veroorzaakt door een hoge hoeveelheid verontreinigingen of te- fijne schermopeningen; vermindert de productiesnelheid en vereist frequente reiniging. (2) Vezelverlies - te-agressieve screening/reiniging verwijdert goede vezels samen met verontreinigingen; verlaagt de opbrengst en verhoogt de kosten. (3) Onvolledige ontinkting - resterende inkt veroorzaakt grijze/donkere vlekken in het eindproduct; beïnvloedt het uiterlijk van witte/lichte producten.
1.4 Verfijning
Verfijnen (of kloppen) is een mechanisch proces dat de vezels behandelt om hun hechtingsvermogen en de sterkte van het eindproduct te verbeteren. Tijdens het raffineren passeert de pulpslurry tussen roterende en stationaire staven (raffinaderijplaten) die de vezeloppervlakken fibrilleren (waardoor micro-fibrillen ontstaan die het oppervlak en de bindingsplaatsen vergroten) en, in mindere mate, de vezels verkorten.
Hoe het werkt:De pulpslurry (met een consistentie van 3-5%) wordt door een raffinaderij gepompt -, doorgaans een dubbele-schijfraffinaderij (twee roterende schijven met staven) of een conische raffinaderij (een roterende kegel in een stationaire kegel). De opening tussen de raffinageplaten regelt de raffinage-intensiteit - een kleinere opening=intensere raffinage=meer fibrillatie en vezelverkorting. De raffinage wordt gemeten in "Schopper-Riegler-graden" (graad SR) of "Canadian Standard Freeness" (CSF) - hogere graad SR (of lagere CSF)=meer geraffineerde pulp.
Specificaties uitrusting:
| Parameter | Typisch bereik | Opmerkingen |
|---|---|---|
| Type raffinaderij | Dubbel-schijf of conisch | Dubbele-schijf komt vaker voor bij gevormde pulp |
| Motorvermogen | 15-100 kW | Afhankelijk van de productiesnelheid en de raffinage-intensiteit |
| Consistentie van de pulp | 3-5% | Standaardconsistentie voor raffinage |
| Verfijningsgraad | 20-45 graden SR (300-600 CSF) | Lager=minder verfijnd (sterker, omvangrijker); hoger=verfijnder (gladder, dichter, maar lagere scheursterkte) |
| Specifieke energie | 50-300 kWh/ton | Energie-input per ton pulp; regelt de raffinage-intensiteit |
Belangrijkste inzicht:Raffinage is een kritische parameter die de sterkte, de gladheid van het oppervlak, de dichtheid en de drainagesnelheid van het eindproduct beïnvloedt. Onder-geraffineerde pulp (lage SR-graad) produceert sterke, volumineuze, ruwe producten met een slechte oppervlaktegladheid. Over-geraffineerde pulp (hoge graad SR) produceert gladde, dichte producten maar met een lagere scheursterkte en langzamere drainage (wat de vormingssnelheid vermindert en de droogenergie verhoogt). De optimale mate van raffinage hangt af van het producttype: transfergegoten producten (waarbij sterkte en drainage belangrijk zijn) worden doorgaans verfijnd tot 20-30 graden SR; thermogevormde producten (waarbij oppervlaktegladheid en dichtheid belangrijk zijn) worden doorgaans verfijnd tot 30-45 graden SR.
Veel voorkomende kwaliteitsproblemen:(1) Onder-verfijning van - ruw oppervlak, lage dichtheid, slechte oppervlaktegladheid, zwakke inter-vezelbinding. (2) Over-raffinage - lage scheursterkte, langzame drainage (verminderde productiesnelheid), hoge droogenergie, bros product. (3) Inconsistente verfijning van - variabele productkwaliteit van batch tot batch; gecontroleerd door het monitoren van de raffinagegraad (graad SR/CSF) en specifieke energie.
1.5 Chemische additieven en pulpopslag
Na het raffineren worden chemische additieven in de pulpslurry gemengd om de eigenschappen ervan te wijzigen, en de pulp wordt opgeslagen in een machinekist (of headbox), klaar om te worden gevormd.
Veel voorkomende chemische additieven:
- Natsterkteharsen (PAE, MF):Toegevoegd met 0,5-2 gewichtsprocent vezels om de sterkte te behouden als het nat is. Essentieel voor toepassingen in de voedingssector- en bij hoge luchtvochtigheid.
- Lijmmiddelen (AKD, ASA):Toegevoegd in een gewichtspercentage van 0,1-0,5% om het oppervlak waterafstotend te maken.
- Retentiehulpmiddelen (polyacrylamide, kationisch zetmeel):Toegevoegd met 0,05-0,2% om het vezelbehoud tijdens het vormen te verbeteren (vezelverlies door het malgaas te verminderen) en de drainage te verbeteren.
- Ontschuimers:Toegevoegd om schuimvorming tijdens het verpulveren en vormen onder controle te houden.
- Kleurstoffen/pigmenten:Toegevoegd om de pulp te kleuren (voor op maat gemaakte-gekleurde producten).
- pH-regelaars (NaOH, aluin):Toegevoegd om de pH te controleren (typisch 6,5-8,5 voor PAE-natsterktehars; 4,5-6,0 voor MF natsterktehars en colofoniumlijming).
- ESD-additieven:Toegevoegd voor ESD-veilige producten (elektronische verpakkingen).
Pulpopslag:De bereide pulp wordt opgeslagen in een machinekist (een grote, geroerde tank) met een consistentie van 0,5-2% (verdund van de 3-5% raffinageconsistentie). De machinekast houdt de pulp goed gemengd (om te voorkomen dat vezels bezinken) en op een constante temperatuur en consistentie. Vanuit de machinekast wordt de pulp naar de kopkast van de vormmachine gepompt, waar het verder wordt verdund tot de vormconsistentie (meestal 0,3-1,0%).
Veel voorkomende kwaliteitsproblemen:(1) Inconsistente dosering van additieven - variabele producteigenschappen (natsterkte, waterbestendigheid, kleur); gecontroleerd door nauwkeurige doseerpompen en online monitoring. (2) Incompatibiliteit van additieven - sommige additieven (bijv. kationische PAE en anionische kleurstoffen) kunnen met elkaar reageren, waardoor de effectiviteit afneemt; gecontroleerd door de juiste toevoegingsvolgorde en dosering. (3) Vezelbezinking in opslag - veroorzaakt door onvoldoende beweging; resulteert in een variabele pulpconsistentie en productkwaliteit.
Fase 2: Vorming
Vormen is de kernstap bij de productie van gevormde pulp - hier wordt de vloeibare pulpslurry omgezet in een 3D-schaalvorm. Het vormingsproces maakt gebruik van een gaasmal (een metalen mal bedekt met een fijnmazige zeef) en vacuümzuiging om vezels op het maloppervlak af te zetten, waardoor de vorm van de bak ontstaat.
2.1 Het vormen van principes
Hoe het werkt:De gaasvorm (in de vorm van de bak - mannelijk of vrouwelijk) wordt ondergedompeld in (of besproeid met) de pulpslurry. Er wordt vacuüm door de mal aangebracht, waarbij water door het gaas wordt gezogen en vezels op het maloppervlak worden afgezet. Naarmate er meer vezels worden afgezet, wordt de vezelmat dikker - de vormingstijd bepaalt de wanddikte (langere vormingstijd=dikkere wand). Zodra de gewenste dikte is bereikt, wordt het vacuüm gestopt en wordt de mal uit de slurry getild. De natte vezelmat (de tray) wordt nu op de mal gehouden door restvacuüm en oppervlaktespanning.
Belangrijke vormingsparameters:
| Parameter | Typisch bereik | Effect op product |
|---|---|---|
| Consistentie van de pulp (vorming) | 0.3-1.0% | Lagere consistentie=uniformere vezelafzetting, maar langzamere vorming; hogere consistentie=snellere vorming, maar minder uniform |
| Vacuüm druk | 0,03-0,08 MPa (300-800 mbar) | Hoger vacuüm=snellere drainage en vorming, maar kan vezelmigratie en ongelijkmatige dikte veroorzaken |
| Tijd vormen | 2-15 seconden | Langere tijd=dikkere muur (1,5-10 mm); controleert materiaalgebruik en sterkte |
| Matrijs maaswijdte | 40-100 mesh (0,15-0,4 mm openingen) | Fijner gaas=gladder oppervlak, maar langzamere drainage en meer verstopping; grover gaas=snellere drainage, maar ruwer oppervlak |
| Schimmel temperatuur | 20-50 graden Celsius | Warme schimmel=snellere drainage en gemakkelijker loslaten; sommige machines gebruiken verwarmde mallen |
| Vochtgehalte van natte bak | 70-80% | Na het vormen bestaat de bak uit 70-80% water (in gewicht) - moet worden gedroogd tot 6-10% |
2.2 Vormmachinetypen
Er zijn drie hoofdtypen vormmachines die worden gebruikt bij de productie van gegoten pulp, elk met verschillende mogelijkheden, productiesnelheden en productkenmerken:
1. Heen en weer bewegende (verticale) vormmachine.Het meest voorkomende type voor transfervormproducten-. De vormmal beweegt verticaal (op en neer) - hij dompelt naar beneden in de pulpslurrie, er wordt vacuüm toegepast om de bak te vormen, waarna de mal uit de slurry omhoog komt. De natte bak wordt vervolgens overgebracht naar een droogmatrijs (die horizontaal beweegt om de vormmal te ontmoeten) en losgelaten op de droogmatrijs. De droogmal draagt de tray naar de droogtunnel.
- Productiesnelheid:100-600 cycli per uur (afhankelijk van productgrootte en complexiteit).
- Producten:Eierdozen, producttrays, flessendragers, industriële trays, hoekbeschermers - standaard transfer-vormproducten.
- Voordelen:Veelzijdig (kan een breed scala aan productgroottes en -vormen produceren), relatief lage kosten, eenvoudig te vervangen matrijzen.
- Beperkingen:Lagere productiesnelheid dan roterende machines, beperkt tot transfergegoten producten- (niet gethermoformeerd).
2. Roterende (cilindrische) vormmachine.Een hoge-productiemachine waarbij de vormmallen op een roterende cilinder (trommel) zijn gemonteerd. Terwijl de cilinder draait, dompelt elke mal onderaan in de pulpslurry, wordt vacuüm toegepast om de bak te vormen en wordt de gevormde bak overgebracht naar een droogmatrijs (ook gemonteerd op een roterende cilinder) terwijl de mallen elkaar bovenaan ontmoeten. De droogmallen dragen de trays door de droogtunnel.
- Productiesnelheid:500-3.000 cycli per uur (veel hoger dan heen en weer bewegend).
- Producten:Standaardproducten met een hoog-volume - eierdozen, producttrays, flessendragers, foodserviceproducten (borden, schalen).
- Voordelen:Zeer hoge productiesnelheid (ideaal voor standaardproducten met grote- volumes), consistente kwaliteit, lagere arbeidskosten per eenheid.
- Beperkingen:Hogere initiële investering, minder veelzijdig (matrijsveranderingen zijn complexer en tijdrovender-), beperkt tot relatief eenvoudige productvormen, niet geschikt voor producten met een laag- volume of op maat gemaakte producten.
3. Vormmachine voor thermovormen (hete-pers).Gebruikt voor thermogevormde (fijne) gevormde pulpproducten. De stap van het vormen is vergelijkbaar met het heen en weer bewegend vormen (een matrijs dompelt in de pulpslurry en vacuüm vormt de bak), maar na het vormen wordt de natte bak rechtstreeks overgebracht naar een heet-persstation - waar deze onder hoge druk en temperatuur tussen twee verwarmde aluminium mallen (bovenste en onderste) wordt samengeperst. Door de hete persing wordt de lade tegelijkertijd gedroogd, gecomprimeerd en glad gemaakt - waardoor het hoogwaardige oppervlak en de nauwe toleranties ontstaan die kenmerkend zijn voor thermogevormde producten.
- Productiesnelheid:80-400 cycli per uur (lager dan bij transfergegoten, vanwege de persstap).
- Producten:Premium consumentenproducten - elektronica-inzetstukken, cosmeticaverpakkingen, wijn-/cadeauverpakkingen, premium voedseldienbladen, op maat gemaakte-producten.
- Voordelen:Produceert gladde, dichte, nauwkeurige producten met nauwe toleranties (±0,2-0,5 mm), hoogwaardige oppervlakteafwerking, embossing/debossing-mogelijkheid, aangepaste kleuren.
- Beperkingen:Lagere productiesnelheid, hogere gereedschapskosten (verwarmde aluminium mallen zijn duurder dan gaasmallen), hogere energiekosten (verwarmen van de mallen), beperkt tot dunnere wanden (1-3 mm).
2.3 Ontwerp en productie van matrijzen
De mal is een van de meest kritische componenten van het vormingsproces - hij bepaalt de vorm, afmetingen, oppervlaktetextuur en kwaliteit van de schaal. Matrijsontwerp is een gespecialiseerde technische discipline die expertise vereist op het gebied van vloeistofdynamica, vezelafzetting, droogkrimp en structureel ontwerp.
Vormcomponenten:
- Schimmel vormen (mannelijk of vrouwelijk):De mal die in contact komt met de pulpslurry en de bakvorm vormt. Het is gemaakt van aluminium (voor een laag gewicht en corrosiebestendigheid) of roestvrij staal (voor duurzaamheid) en is bedekt met een fijnmazig scherm (40-100 mesh) dat water doorlaat maar de vezels vasthoudt. De mal heeft interne vacuümkanalen die het vacuüm gelijkmatig over het maloppervlak verdelen.
- Droogmatrijs (voor transfer-gegoten):De mal die de natte bak uit de vormmal ontvangt en deze door de droogtunnel voert. Hij is ook gemaakt van aluminium of roestvrij staal, met een gaasoppervlak en vacuümkanalen. De droogmal is iets groter dan de vormmal (om rekening te houden met krimp tijdens het drogen) en heeft een bijpassende vorm.
- Heet-persvormen (voor thermovormen):Twee bijpassende aluminium mallen (boven en onder) die de natte bak samendrukken tijdens heet persen. Ze worden verwarmd (meestal met elektrische patroonverwarmers of stoom) en hebben een glad, gepolijst oppervlak (geen gaas) dat het gladde productoppervlak creëert. De mallen kunnen gegraveerde patronen hebben voor reliëf/debossing.
- Snijmatrijs:Een stalen regelmatrijs of roterende snijmatrijs die de randen van de bak na het drogen op nauwkeurige afmetingen afsnijdt.
Overwegingen bij het ontwerp van de matrijs:
- Diepgangshoek:Alle matrijsoppervlakken moeten een trekhoek hebben (doorgaans 3-7 graden) zodat de bak los kan komen van de matrijs zonder te scheuren of te vervormen. Verticale wanden (0 graden diepgang) zijn bij vormpulp niet mogelijk; de bak zou aan de vorm blijven plakken.
- Wanddikte:Het matrijsontwerp (maaswijdte, vacuümverdeling, vormingstijd) bepaalt de wanddikte. Dikkere muren vereisen langere vormingstijden en meer vezels - maar bieden meer sterkte.
- Ribben en structurele kenmerken:Ribben, ribbels en andere structurele kenmerken zijn in het matrijsontwerp verwerkt om de sterkte en stijfheid van de bak te vergroten zonder overmatig materiaal toe te voegen. Het ribontwerp (hoogte, breedte, afstand) is van cruciaal belang voor de druksterkte en stapelprestaties.
- Krimpcompensatie:Gevormde pulp krimpt tijdens het drogen (doorgaans 2-5% in elke afmeting, afhankelijk van het vezeltype, de dichtheid en de droogomstandigheden). De mal moet extra groot worden ontworpen om deze krimp te compenseren, zodat de gedroogde bak voldoet aan de beoogde afmetingen.
- Vacuümverdeling:De interne vacuümkanalen van de matrijs moeten zo zijn ontworpen dat het vacuüm gelijkmatig over het matrijsoppervlak wordt verdeeld. - Een ongelijkmatig vacuüm veroorzaakt een ongelijkmatige vezelafzetting (dikker op sommige plaatsen, dunner op andere) en productdefecten.
- Afwatering:De mal moet het water vrij laten wegvloeien tijdens het vormen. - Slechte drainage veroorzaakt langzame vorming, ongelijkmatige dikte en defecten. De drainage wordt beïnvloed door de maaswijdte, het ontwerp van het vacuümkanaal en de consistentie van de pulp.
Vormkosten en doorlooptijd:
| Vormtype | Kostenbereik (USD) | Doorlooptijd | Opmerkingen |
|---|---|---|---|
| Overdracht-vormvorm + droogvormset | $1,500-$6,000 | 2-4 weken | Aluminium met gaas; omvat het vormen van schimmels en het drogen van schimmels |
| Thermogevormde hete-persvormset (boven + onder) | $3,000-$12,000 | 3-6 weken | Verwarmd aluminium, gepolijst; omvat bovenste en onderste mallen |
| Trimmatrijs (stalen regel) | $200-$1,000 | 1-2 weken | Voor het trimmen van randen; moet mogelijk worden vervangen na 50.000-200.000 sneden |
| Mallenset voor roterende machines | $5,000-$20,000 | 4-8 weken | Meerdere mallen per cilinder; hogere kosten vanwege precisie-eisen |
Veel voorkomende problemen met de vormingskwaliteit:(1) Ongelijkmatige wanddikte - veroorzaakt door ongelijkmatige vacuümverdeling, slechte pulpstroom of onjuist matrijsontwerp; resulteert in zwakke plekken en inconsistente kwaliteit. (2) Gaatjes en dunne plekken - veroorzaakt door verontreinigingen, slechte vezeldekking of overmatig vacuüm; resulteert in lekkages en zwakke plekken. (3) Scheuren tijdens het lossen - veroorzaakt door onvoldoende trekhoek, ruw maloppervlak of onjuiste lostechniek; resulteert in beschadigde trays. (4) Vezelmigratie (vezelwassing) - veroorzaakt door overmatig vacuüm of turbulente pulpstroom; resulteert in een ongelijkmatige vezelverdeling (dikker aan de onderkant, dunner aan de bovenkant van de mal). (5) Oppervlakteruwheid - veroorzaakt door een te-grof gaas, te weinig-geraffineerde pulp of een slecht schimmeloppervlak; resulteert in een ruw, vezelig productoppervlak.
Fase 3: Overdracht
Na het vormen moet de natte bak (70-80% vocht) worden overgebracht van de vormmatrijs naar de droogmatrijs (voor overdracht-gevormde producten) of naar de droogtransportband (voor sommige thermogevormde processen). De overdrachtsstap is van cruciaal belang: de natte bak is erg kwetsbaar en kan gemakkelijk scheuren, vervormen of aan de mal blijven plakken.
Hoe het werkt (reciprocerende machine):Na het vormen komt de vormmal uit de pulpslurry omhoog, waarbij de natte bak door middel van vacuüm op het oppervlak wordt gehouden. De droogmatrijs (gemonteerd op een apart mechanisme) komt in positie boven of naast de vormmatrijs. De twee mallen worden bij elkaar gebracht (de vormmatrijs drukt de natte bak tegen de droogmatrijs) en het vacuüm wordt overgeschakeld - van de vormmatrijs naar de droogmatrijs -, waarbij de natte bak van de vormmatrijs wordt getrokken en op de droogmatrijs. De droogmal draagt de tray vervolgens naar de droogtunnel.
Parameters voor sleuteloverdracht:
- Overdrachtsdruk:De druk waarmee de vormmal de bak tegen de droogmatrijs drukt - te weinig druk en de bak zet niet volledig over; te veel druk en de bak vervormt of perst overtollig water ongelijkmatig uit.
- Vacuümschakeling:De timing en druk van de vacuümschakelaar van het vormen van de matrijs naar het drogen van de matrijs - moeten nauwkeurig worden gecoördineerd om een schone overdracht zonder scheuren te garanderen.
- Vormuitlijning:De vormmatrijs en de droogmatrijs moeten precies uitgelijnd zijn. - Een verkeerde uitlijning zorgt ervoor dat de bak verkeerd op de droogmatrijs wordt geplaatst, wat leidt tot vervorming tijdens het drogen en onnauwkeurige afmetingen.
- Losmiddelen:Sommige machines gebruiken een kleine hoeveelheid lossingsmiddel (bijvoorbeeld een fijne waternevel of een voedsel-veilig lossingsmiddel) om de bak los te laten uit de vormmal.
Veelvoorkomende problemen met de overdrachtskwaliteit:(1) Onvolledige overdracht - delen van de bak blijven op de vormmal achter; veroorzaakt door onvoldoende overdrachtsdruk, slechte vacuümomschakeling of problemen met het matrijsoppervlak. (2) Scheuren - de lade scheurt tijdens de overdracht; veroorzaakt door een verkeerde uitlijning, overmatige overdrachtsdruk of onvoldoende trekhoek. (3) Vervorming - de lade wordt uitgerekt of samengedrukt tijdens de overdracht; veroorzaakt door overmatige overdrachtsdruk of verkeerde uitlijning. (4) Vastplakken - de bak blijft aan de vormmal plakken en wordt niet overgedragen; veroorzaakt door een ruw maloppervlak, onvoldoende lossing of onjuiste vacuümtiming.
Fase 4: Drogen
Drogen is een van de meest energie-intensieve en kwaliteits--fasen van de productie van vormpulp. De natte bak (70-80% vocht) moet worden gedroogd tot een uiteindelijk vochtgehalte van 6-10%, waarbij 60-70% van het gewicht van de bak als water wordt verwijderd. Het droogproces moet zorgvuldig worden gecontroleerd om een volledige droging te garanderen zonder defecten te veroorzaken (kromtrekken, barsten, verkleuring, ongelijkmatige krimp).
4.1 Droogmethoden
1. Tunneloven (transportdroger).De meest gebruikelijke droogmethode voor transfer{0}}vormproducten. De trays (op hun droogmallen) worden op een transportband door een lange, verwarmde tunnel gedragen. De tunnel is verdeeld in meerdere temperatuurzones, waarbij hete lucht (verwarmd door gas, stoom of elektrische elementen) over en door de trays wordt geblazen. De trays bewegen met een gecontroleerde snelheid door de tunnel en de temperatuur en luchtstroom in elke zone worden zorgvuldig gecontroleerd.
- Tunnellengte:10-50 meter (afhankelijk van productiesnelheid en droogtijd).
- Droogtijd:5-30 minuten (afhankelijk van wanddikte, dichtheid en temperatuur).
- Temperatuur:120-200 graden C (in de droogzones); geleidelijk afnemend richting de uitgang om thermische schokken te voorkomen.
- Luchtstroom:1-5 m/s (convectieve warmteoverdracht); lucht wordt gerecirculeerd met verse luchtmake-up om vocht te verwijderen.
- Energiebron:Aardgas (meest gebruikelijk, laagste kosten), stoom of elektrisch (schoner maar duurder).
2. Heet-persdrogen (voor thermogevormde producten).Voor thermogevormde producten wordt het drogen gecombineerd met het heet-persen. De natte bak wordt tussen twee verwarmde mallen geplaatst (150-220 graden C) en onder hoge druk (0,5-5 MPa) samengeperst. De hitte van de mallen verdampt het water in de bak, en de druk perst de waterdamp (en een beetje vloeibaar water) eruit via ventilatieopeningen in de mallen. De droogstap met hete pers droogt, comprimeert en maakt de bakplaat tegelijkertijd glad - in een enkele stap die 10-60 seconden duurt (veel sneller dan tunneldrogen).
- Vormtemperatuur:150-220 graden C (elektrisch of stoomverwarmd).
- Persdruk:0,5-5 MPa (afhankelijk van productdikte en dichtheid).
- Perstijd:10-60 seconden (afhankelijk van wanddikte en vochtgehalte).
- Restvocht na het persen:8-15% (er kan een secundaire droogstap in een tunneloven nodig zijn om 6-10% te bereiken).
3. Magnetrondrogen (gespecialiseerd).Sommige gespecialiseerde bewerkingen maken gebruik van drogen in de magnetron - waarbij microgolfenergie de watermoleculen rechtstreeks verwarmt (in plaats van de lucht te verwarmen en warmte over te dragen aan het product). Magnetrondrogen is sneller en energiezuiniger- dan convectief drogen, maar het is duurder om te installeren en kan ongelijkmatige verwarming (hotspots) veroorzaken als het niet zorgvuldig wordt gecontroleerd. Het wordt voornamelijk gebruikt voor dikwandige producten-of producten met complexe geometrieën die moeilijk uniform te drogen zijn met convectieve hitte.
4.2 Droogparameters en kwaliteit
Belangrijkste droogparameters:
| Parameter | Typisch bereik | Effect op product |
|---|---|---|
| Droogtemperatuur | 120-200 graden C (tunnel); 150-220 graden C (hete pers) | Hogere temperatuur=sneller drogen, maar risico op kromtrekken, barsten en verkleuring (vergeling/bruin worden) |
| Droogtijd | 5-30 min (tunnel); 10-60 sec (hete pers) | Onvoldoende droging=hoge vochtigheid (schimmelrisico, lage sterkte); over-uitdrogende=broosheid en energieverspilling |
| Luchtstroomsnelheid | 1-5 m/s (tunnel) | Hogere luchtstroom=sneller drogen (meer convectieve warmteoverdracht), maar kan beweging/vervorming van de lade veroorzaken |
| Temperatuur profiel | Gegradueerd (hoog in het midden, lager bij in-/uitgang) | Voorkomt thermische schokken (plotselinge hoge temperaturen veroorzaken uitdroging van het oppervlak voordat intern vocht kan ontsnappen - waardoor blaarvorming en barsten ontstaan) |
| Uiteindelijk vochtgehalte | 6-10% | Doelbereik - optimale balans tussen kracht en flexibiliteit |
| Krimp | 2-5% (elke dimensie) | Moet worden gecompenseerd in het matrijsontwerp; ongelijkmatige krimp veroorzaakt kromtrekken |
Veel voorkomende problemen met de droogkwaliteit:(1) Kromtrekken - veroorzaakt door ongelijkmatig drogen (de ene kant droogt sneller dan de andere, waardoor verschillende krimp ontstaat); voorkomen door een uniforme luchtstroom en temperatuur, en door het gebruik van droogmallen die de vorm van de bak behouden. (2) Scheuren - veroorzaakt door te- snelle droging (het oppervlak droogt en hardt uit voordat het interne vocht kan ontsnappen, waardoor interne druk en barsten ontstaan); voorkomen door gegradueerd temperatuurprofiel en gecontroleerde droogsnelheid. (3) Verkleuring (geelverkleuring/bruining) - veroorzaakt door te hoge temperaturen of langdurige droogtijden (thermische afbraak van cellulose); voorkomen door het controleren van de temperatuur en de droogtijd. (4) Onvolledige droging (hoge vochtigheid) - veroorzaakt door onvoldoende droogtijd of lage temperatuur; resulteert in lage sterkte, schimmelgroei tijdens opslag en dimensionale instabiliteit. (5) Over-drogen (laag vochtgehalte) - veroorzaakt door te lange droogtijd of hoge temperaturen; resulteert in broosheid, scheuren en verminderde slagvastheid. (6) Blaasvorming - veroorzaakt door te-snelle droging (intern water verdampt en creëert belletjes onder het oppervlak); voorkomen door gecontroleerde droogsnelheid.
Fase 5: Heetpersen/thermovormen (alleen voor gethermovormde producten)
Voor thermogevormde (fijne) gegoten pulpproducten onderscheidt de stap van het heet-persen zich van standaard transfergegoten-producten. Na het vormen en gedeeltelijk drogen (of direct na het vormen, afhankelijk van het proces), wordt de bak samengeperst tussen twee verwarmde aluminium mallen - waarbij het product tegelijkertijd wordt gedroogd, gecomprimeerd en glad gemaakt.
Hoe het werkt:De natte of gedeeltelijk gedroogde bak wordt op de onderste verwarmde mal geplaatst (die de mannelijke of vrouwelijke vorm van de bak heeft). De bovenste verwarmde mal (bijpassende vorm) daalt af en comprimeert de bak onder hoge druk. De hitte van de mallen (150-220 graden C) verdampt het water in de bak, en de druk (0,5-5 MPa) comprimeert de vezels en perst de waterdamp uit de ventilatieopeningen in de mallen. Na de perstijd (10-60 seconden) komt de bovenste mal omhoog en wordt de voltooide bak verwijderd. Het resultaat is een glad, dicht en nauwkeurig product met aan beide zijden een fluweelachtig oppervlak.
Toets hot-press-parameters:
| Parameter | Typisch bereik | Effect op product |
|---|---|---|
| Schimmel temperatuur | 150-220 graden Celsius | Hogere temperatuur=snellere droging en gladder oppervlak, maar risico op verkleuring en schimmelslijtage |
| Druk uitoefenen | 0,5-5 MPa | Hogere druk=dichter, sterker en gladder product, maar hogere energie en schimmelslijtage; beperkt door de dikte van de tray en het vezeltype |
| Tijd indrukken | 10-60 seconden | Langere tijd=volledigere droging en beter oppervlak, maar lagere productiesnelheid |
| Aanvankelijk vochtgehalte | 50-75% (nat) of 15-25% (voorgedroogd) | Natpersen=meer water om te verwijderen (langere tijd, meer energie), maar betere vezelverdichting; voor-gedroogd=sneller persen, maar vereist mogelijk een aparte droogstap |
| Uiteindelijk vochtgehalte | 6-12% | May require secondary drying if >10% |
| Dichtheid na persen | 300-650kg/m³ | Veel hoger dan transfergegoten (150-300 kg/m³) - verantwoordelijk voor hogere sterkte en gladder oppervlak |
Embossing en debossing:De mallen met hete-pers kunnen worden gegraveerd met patronen, logo's of texturen - waardoor verhoogde (reliëf) of ingesprongen (reliëf) kenmerken op het oppervlak van de lade ontstaan. Het reliëf/debossing wordt uitgevoerd tijdens de hete-persstap, waarbij de samengeperste vezel de vorm aanneemt van de gegraveerde mal. Dit is een premiumfunctie die branding en tastbare kwaliteit aan de verpakking toevoegt.
Veelvoorkomende problemen met de-perskwaliteit:(1) Onvolledige droging - veroorzaakt door onvoldoende perstijd of lage temperatuur; resulteert in hoge vochtigheid en dimensionale instabiliteit. (2) Oppervlaktedefecten (krassen, deuken) - veroorzaakt door schade aan het matrijsoppervlak of vuil op de matrijs; resulteert in een slecht uiterlijk van het oppervlak. (3) Ongelijkmatige dichtheid - veroorzaakt door ongelijkmatige druk of temperatuur; resulteert in variabele sterkte en uiterlijk. (4) Scheuren - veroorzaakt door onvoldoende trekhoek, ruw maloppervlak of onjuiste lossing; resulteert in beschadigde trays. (5) Verkleuring - veroorzaakt door te hoge temperaturen of perstijd; resulteert in vergeling of bruinverkleuring. (6) Onvolledig reliëf - veroorzaakt door onvoldoende druk of perstijd; resulteert in vage of onvolledige reliëfkenmerken.
Fase 6: Trimmen en afwerken
Na het drogen (en heetpersen, voor thermogevormde producten) hebben de trays doorgaans overtollig materiaal rond de randen (een "flits" of "braam") dat moet worden verwijderd om nauwkeurige afmetingen en schone randen te verkrijgen. Bijsnijden wordt ook gebruikt om gaten, sleuven of andere kenmerken in de lade te maken.
Trimmethoden:
1. Stansen van stalen regels.De meest gebruikelijke trimmethode. Een stalen regelmatrijs (een scherp stalen mes gebogen in de vorm van de rand van de bak, gemonteerd op een houten of plastic plank) wordt tegen de bak gedrukt - en snijdt door de gevormde pulp om een schone, precieze rand te creëren. De matrijs wordt gemonteerd op een matrijs-snijpers (een vlakbedpers of een rotatiepers) en de trays worden handmatig of automatisch ingevoerd.
- Voordelen:Lage kosten, veelzijdig (kan complexe vormen en gaten snijden), eenvoudig te verwisselen matrijzen, geschikt voor kleine tot middelgrote volumes.
- Beperkingen:Matrijzenlijtage (stalen meetmessen moeten worden geslepen of vervangen na 50.000-200.000 sneden), iets minder nauwkeurig dan andere methoden, kan tijdens het snijden stof (fijne vezeldeeltjes) veroorzaken.
- Typische tolerantie:±0,3-0,5 mm.
2. Roterend stansen.Voor de productie van grote- volumes wordt een roterende stansmachine (een cilindrische matrijs met snijbladen) gebruikt. De bakken worden tussen de roterende matrijscilinder en een aandrukrol gevoerd. - De matrijs snijdt de randen af terwijl de bak erdoorheen gaat. Roterend stansen is sneller dan vlakbedstansen en is geschikt voor standaardproducten met grote volumes.
- Voordelen:Hoge snelheid (geschikt voor grote volumes), consistente kwaliteit, lage arbeidskosten.
- Beperkingen:Hogere initiële kosten (roterende matrijzen zijn duurder dan stalen matrijzen), minder veelzijdig (matrijsveranderingen zijn complexer), geschikt voor relatief eenvoudige vormen.
3. CNC frezen/lasersnijden.Voor prototypen met een laag-volume of zeer complexe vormen kan CNC-frezen (een computer-gestuurd snijgereedschap) of lasersnijden (een gerichte laserstraal) worden gebruikt. Deze methoden zijn zeer nauwkeurig en kunnen complexe vormen snijden, maar ze zijn langzamer en duurder dan stansen - geschikt voor prototyping of productie in zeer kleine- volumes.
- Voordelen:Zeer nauwkeurig, kan complexe 3D-vormen snijden, geen gereedschapskosten (voor lasersnijden).
- Beperkingen:Langzaam (niet geschikt voor grote volumes), duur per stuk, lasersnijden kan verkleuring (branden) aan de snijrand veroorzaken.
4. In-vormsnijden.Voor sommige thermogevormde producten kan het bijsnijden worden uitgevoerd tijdens de hete-persstap - de hete-persmallen zijn voorzien van een snijkant die de bak afsnijdt terwijl deze wordt geperst. Hierdoor is er geen aparte trimstap meer nodig, waardoor de efficiëntie en precisie worden verbeterd. Voor het trimmen in-matrijzen zijn complexere (en duurdere) mallen nodig, maar het is kosten-effectief voor producten met een hoog- volume.
Veel voorkomende problemen met de trimkwaliteit:(1) Ruwe of rafelige randen - veroorzaakt door botte matrijsbladen, onjuiste matrijsdruk of een te bros product; resulteert in een slecht uiterlijk en mogelijk vezelverlies. (2) Onvolledig snijden - veroorzaakt door botte matrijsmessen, onvoldoende druk of niet goed uitgelijnde matrijs; resulteert in trays verbonden door ongesneden vezels. (3) Maatsonnauwkeurigheid - veroorzaakt door verkeerd uitgelijnde matrijs, productpositioneringsfout of matrijsslijtage; resulteert in trays die niet voldoen aan de maatspecificaties. (4) Barsten of scheuren - veroorzaakt door een te bros product (te-gedroogd), overmatige matrijsdruk of een onjuist matrijsontwerp; resulteert in beschadigde trays. (5) Stofontwikkeling - veroorzaakt door het snijden van droog, bros product; resulteert in vezelstof dat het product kan vervuilen (vooral problematisch voor toepassingen in de voeding of cleanroom); gecontroleerd door stofopvangsystemen en door het product licht te bevochtigen vóór het snijden.
Fase 7: Coaten en printen (optioneel)
Voor producten die barrière-eigenschappen vereisen (water, vet, zuurstof), branding of een premium uiterlijk, worden coating- en printbewerkingen toegepast na het trimmen. Dit zijn optionele stappen - veel standaard gevormde pulpproducten (eierdozen, producttrays, industriële verpakkingen) worden gebruikt zonder coating of bedrukking.
7.1 Coating
Bij het coaten wordt een dunne laag materiaal (polymeer, was of andere substantie) op het oppervlak van de bak aangebracht om de eigenschappen ervan te wijzigen ({0}} waterbestendigheid, vetbestendigheid, zuurstofbarrière, gladheid van het oppervlak of uiterlijk.
Coatingmethoden:
- Spuitcoating:De coating wordt op het bakoppervlak gespoten met behulp van een spuitpistool of een geautomatiseerd spuitsysteem. Geschikt voor complexe 3D-vormen (kan binnen en buiten caviteiten bekleden). De overdrachtsefficiëntie is lager (een deel van de coating gaat verloren als overspray).
- Dompelcoating:De bak wordt in een coatingbad gedompeld en vervolgens uitgelekt. Biedt volledige dekking (alle oppervlakken, inclusief randen en moeilijk-bereikbare- gebieden). Kan resulteren in een dikkere coating en een langere droogtijd.
- Rolcoating:De coating wordt aangebracht met behulp van rollen. Hoge overdrachtsefficiëntie en consistente dikte, maar beperkt tot vlakke of licht gebogen oppervlakken (geen complexe 3D-vormen).
- Extrusiecoating / lamineren:Een dunne film van polymeer (bijv. PLA, PET) wordt op het schaaloppervlak geëxtrudeerd of erop gelamineerd. Biedt uitstekende barrière-eigenschappen, maar is duurder en kan de recycleerbaarheid/composteerbaarheid beïnvloeden. Wordt voornamelijk gebruikt voor voedseltoepassingen met hoge- barrières.
- Gordijncoating:De coating wordt aangebracht als een continu "gordijn" van vloeistof dat over de bak stroomt. Uniforme dekking en hoge overdrachtsefficiëntie, maar beperkt tot relatief vlakke producten.
Soorten coatings:Acryl op water-basis (meest gebruikelijk, voedsel-veilig, recyclebaar/composteerbaar), styreen-acryl (betere vetbestendigheid), polyurethaan (zacht-touch/fluwelen afwerking), PLA (uitstekende water-/vetbestendigheid, industrieel composteerbaar), wasemulsies (waterbestendigheid, matte afwerking), PVOH (zuurstofbarrière). (Zie het begeleidende artikel over vochtbestendigheid-voor gedetailleerde coatingspecificaties.)
Coating drogen/uitharden:Na het coaten moeten de trays worden gedroogd (voor coatings op water-basis) of uitgehard (voor UV-uithardbare coatings) om de drager (water of oplosmiddel) te verwijderen en een doorlopende film te vormen. Het drogen gebeurt doorgaans in een tunneloven (80-120 graden C, 1-5 minuten) of met infraroodstralers. UV-uithardende coatings worden uitgehard met UV-licht (onmiddellijke uitharding, geen warmte vereist).
7.2 Afdrukken
Bij het afdrukken worden afbeeldingen, tekst, logo's of patronen op het ladeoppervlak toegepast - voor branding, productinformatie, decoratieve doeleinden of wettelijke etikettering.
Afdrukmethoden:
- Flexografisch (flexo)druk:De meest gebruikelijke drukmethode voor vormpulp. Maakt gebruik van flexibele rubber- of fotopolymeerplaten en snel-drogende inkten op water-basis. Geschikt voor afbeeldingen met eenvoudige tot middelmatige-complexiteit op zowel transfergegoten- als thermogevormde producten. Kan op gebogen oppervlakken printen (met de juiste apparatuur).
- Offsetlithografie:Gebruikt metalen platen en rubberen dekens om inkt over te brengen. Grafische afbeeldingen van hoge-kwaliteit met fijne details, maar vooral geschikt voor vlakke oppervlakken (geen complexe 3D-vormen). Wordt gebruikt voor grafische afbeeldingen van hoge-kwaliteit op thermogevormde producten met vlakke oppervlakken.
- Digitaal (inkjet) printen:Maakt gebruik van inkjettechnologie om rechtstreeks vanuit digitale bestanden af te drukken. Geen platen nodig (snelle opbouw, geschikt voor korte runs en variabele data). Goed voor kleine oplages, prototypes en aangepast/variabel afdrukken. De printkwaliteit op gevormde pulp is afhankelijk van het oppervlak (gecoat=beter, ongecoat=meer uitlopers).
- Zeefdruk:Gebruikt een gaasscherm om inkt door een stencil over te brengen. Dikke inktdekking, geschikt voor opvallende afbeeldingen en speciale effecten (metallic, glow-in-the-dark). Kan afdrukken op ruwe oppervlakken (transfer-gegoten) en gebogen oppervlakken. Langzamer dan flexo voor een hoog volume.
- Tampondruk:Gebruikt een siliconenpad om inkt van een geëtste plaat naar het product over te brengen. Kan afdrukken op complexe 3D-oppervlakken, gebogen gebieden en kleine, moeilijk-- bereikbare gebieden. Geschikt voor logo's, kleine tekst en productmarkeringen op complexe trayvormen.
- Heetdruk (foliedruk):Gebruikt warmte en druk om een metalen of gekleurde folie op het oppervlak over te brengen. Premium metallic of holografische effecten. Vooral geschikt voor thermogevormde producten (glad oppervlak maakt schone folieoverdracht mogelijk). Gebruikt voor logo's, accenten en premium branding.
Inktsoorten:Inkten op water-basis (meest gebruikelijk, voedsel-veilig, milieuvriendelijk), UV-uithardbare inkten (onmiddellijk uithardend, hoge duurzaamheid, levendige kleuren), soja-inkten op basis van -(hernieuwbaar, milieuvriendelijk), voedsel-contact-veilige inkten (voor voedselverpakkingen - moeten voldoen aan de FDA-, EFSA- of GB-regelgeving).
Fase 8: Kwaliteitscontrole en verpakking
De laatste fase van het productieproces bestaat uit kwaliteitscontrole (QC) en verpakking -, waarbij ervoor wordt gezorgd dat de afgewerkte trays voldoen aan de gespecificeerde kwaliteitsnormen en op de juiste manier worden verpakt voor verzending.
8.1 Kwaliteitscontrole
QC tijdens-proces (tijdens productie):
- Consistentie en temperatuur van de pulp:Continu gecontroleerd (elke 15-30 minuten) om consistente vormingsomstandigheden te garanderen.
- Verfijningsgraad (graad SR/CSF):Elke 2-4 uur getest om een consistente vezelbehandeling te garanderen.
- Gewicht en vocht van de natte bak:Er worden elke 1-2 uur monsters genomen om consistente vorming (wanddikte) en droging te garanderen.
- Droogtemperatuur en snelheid:Continu gecontroleerd (geautomatiseerde sensoren) om een consistente droging te garanderen.
- Visuele inspectie:Operators inspecteren de trays in elke fase op zichtbare gebreken (scheuren, gaten, kromtrekken, verkleuring, oppervlaktedefecten).
EindproductQC:
- Visuele inspectie:100% inspectie (of AQL-bemonstering, volgens ISO 2859) op zichtbare defecten - scheuren, gaten, kromtrekken, verkleuring, oppervlaktedefecten, onvolledig bijsnijden, drukfouten. Trays met gebreken worden afgekeurd en gerecycled (terug in het proces verpulpt).
- Dimensionale inspectie:Elke 1-2 uur (of per batch) worden monsters genomen. - De afmetingen van de bakjes (lengte, breedte, hoogte, holtegrootte) worden gemeten met een schuifmaat of een CMM en vergeleken met de specificaties (doorgaans ±0,5 mm voor transfergegoten, ±0,3 mm voor thermogevormd).
- Vochtgehalte: Sampled every 2-4 hours - measured with a moisture meter or oven-dry method. Target: 6-10%. Trays with moisture >12% wordt opnieuw-gedroogd; bakken met vocht<5% may be conditioned (humidified) to reduce brittleness.
- Gewicht:Er worden elke 1-2 uur monsters genomen - het gewicht van de tray wordt gemeten om consistent materiaalgebruik en wanddikte te garanderen. Gewicht is een goede indicator voor de consistentie van de vorming.
- Sterkte testen:Uitgevoerd per batch of per ploegendienst - druksterkte, barststerkte of treksterkte (afhankelijk van het product en de toepassing). Getest volgens gestandaardiseerde methoden (ASTM, TAPPI, ISO) en vergeleken met specificaties.
- Functioneel testen:Voor specifieke toepassingen - valtest, trillingstest, stapeltest (volgens ISTA of ASTM D4169), migratietesten in contact met voedsel (volgens FDA, EFSA of GB), ESD-testen (voor ESD-veilige producten).
- Coating-/afdrukkwaliteit:Voor gecoate/bedrukte producten - laagdikte, hechting (tapetest), water-/vetbestendigheid (Cobb-test, kittest), printkwaliteit (visuele inspectie, kleurmeting met spectrofotometer), inkthechting (wrijftest).
AQL (aanvaardbare kwaliteitslimiet):De meeste producenten van vormpulp gebruiken AQL-bemonstering (volgens ISO 2859-1 / ANSI/ASQ Z1.4) voor inspectie van eindproducten. Typische AQL-niveaus: 2,5 voor grote defecten (scheuren, gaten, maatfouten), 4,0 voor kleine defecten (oppervlaktevlekken, lichte verkleuring). De specifieke AQL wordt tussen de fabrikant en de klant overeengekomen op basis van de toepassing en kwaliteitseisen van het product.
8.2 Verpakking en verzending
Nadat ze de QC hebben doorstaan, worden de afgewerkte trays verpakt voor verzending. De verpakkingswijze is afhankelijk van het producttype, het volume en de bestemming.
Verpakkingsmethoden:
- Stapelen in golfkartonnen dozen:De meest voorkomende methode. De trays worden gestapeld (genest of in elkaar grijpend) in golfkartonnen dozen (doorgaans 50-200 trays per doos, afhankelijk van de traygrootte). De dozen zijn verzegeld met tape en gelabeld met productinformatie, hoeveelheid, batchnummer en bestemming.
- Krimpverpakking:Voor producten met een hoog-volume of-vochtgevoelige producten worden de trays op pallets gestapeld en in krimpfolie-verpakt (met plastic folie) om ze te beschermen tegen vocht en schade tijdens het transport. Krimpfolie stabiliseert bovendien de palletlading.
- Vochtbarrière-verpakking:Voor producten die worden verzonden naar bestemmingen met een hoge-vochtigheid of die gedurende lange perioden worden opgeslagen, wordt vochtbarrière-verpakking (plastic zakken, droogmiddelen, vocht-barrièrefilm) gebruikt om vochtabsorptie tijdens opslag en verzending te voorkomen.
- Palletisering:Dozen worden op pallets gestapeld (meestal 40-60 dozen per pallet, afhankelijk van de doosgrootte) en vastgezet met rekfolie of omsnoeringsband. Palletafmetingen zijn doorgaans standaard (bijvoorbeeld een europallet van 1200 x 1000 mm, een Amerikaanse pallet van 1219 x 1016 mm) zodat ze op standaard zeecontainers en vrachtwagens passen.
Verzendoverwegingen:
- Vochtbeheersing:Vormpulp is hygroscopisch - het absorbeert vocht uit de lucht. Tijdens de zeescheepvaart (hoge luchtvochtigheid, temperatuurschommelingen) kunnen trays vocht opnemen, waardoor ze kracht verliezen en mogelijk schimmelvorming ontstaat. Vochtbarrière-verpakkingen en droogmiddelen worden aanbevolen voor zeevervoer. Het beoogde vochtgehalte bij verzending is 6-8% (iets droger dan de doelstelling van 6-10%, om enige vochtopname tijdens verzending mogelijk te maken).
- Stapelsterkte:Pallets met vormpulpbakken kunnen 2-4 hoog worden gestapeld (afhankelijk van de sterkte van de bak en het ontwerp van de doos). De onderste dozen moeten het gewicht van de dozen erboven kunnen dragen. Zorg ervoor dat de golfkartonnen dozen en het stapelen van trays zijn ontworpen voor de verwachte stapelhoogte.
- Containerlading:Voor exportzendingen worden trays in zeecontainers (20ft of 40ft) geladen. De container moet droog en goed-geventileerd zijn, en er moeten droogmiddelen worden gebruikt om de vochtigheid onder controle te houden. Het totale gewicht van de zending mag de gewichtslimiet van de container niet overschrijden (doorgaans 28 ton voor een 40ft container).
Productiesnelheden en kostenoverwegingen
Typische productiesnelheden
| Producttype | Machinetype | Cycli/uur | Holten/cyclus | Dienbladen/uur (ca.) |
|---|---|---|---|---|
| Eierdozen (standaard) | Roterend | 1,000-3,000 | 1-2 (30-eierdozen) | 1,000-6,000 |
| Produceertrays (standaard) | Roterend of heen en weer bewegend | 500-2,000 | 1-4 | 500-8,000 |
| Industriële dienbladen (op maat) | Beantwoordend | 100-600 | 1-2 | 100-1,200 |
| Foodservice (borden/schalen) | Roterend | 1,000-3,000 | 2-6 | 2,000-18,000 |
| Thermogevormd (elektronica/cosmetica) | Thermovormende pers | 80-400 | 1-4 | 80-1,600 |
| Dikke-muur (zwaar industrieel) | Reciprocerend (speciaal) | 50-200 | 1 | 50-200 |
Kostenstructuur
De kosten van gegoten pulptrays worden beïnvloed door verschillende factoren:
- Grondstof (vezel):30-50% van de totale kosten. Gerecycled papier is het goedkoopste; bagasse en gebleekt zijn duurder; maagdelijk kraftpapier is het duurst.
- Energie (drogen en persen):15-25% van de totale kosten. Drogen is de meest energie-intensieve stap. Aardgas is goedkoper dan elektrisch.
- Werk:10-20% van de totale kosten. Geautomatiseerde lijnen (roterend, thermovormen) hebben lagere arbeidskosten per eenheid dan handmatige lijnen.
- Gereedschappen (mallen, matrijzen):Geamortiseerd over productievolume. Voor producten met een hoog-volume zijn de gereedschapskosten per eenheid verwaarloosbaar; voor producten met een laag-volume kan tooling een aanzienlijk deel van de kosten uitmaken.
- Coatings en bedrukking:Voeg 10-50% toe aan de basisproductkosten, afhankelijk van het coating-/printtype en de complexiteit.
- QC en verpakking:5-10% van de totale kosten.
- Overhead en winst:10-20% van de totale kosten.
Typische kostenbereiken (FOB-fabriek, alleen ter referentie):
| Producttype | Kostenbereik (USD per eenheid) | Opmerkingen |
|---|---|---|
| Eierdoos (30-eieren, standaard) | $0.05-$0.15 | Hoog volume, gerecycled papier, geen coating |
| Groentenbak (standaard) | $0.08-$0.25 | Hoog volume, gerecycled papier |
| Foodservice (bord/kom, bagasse) | $0.03-$0.10 | Zeer hoog volume, bagasse |
| Industrieel dienblad (op maat, middelgroot) | $0.30-$1.50 | Medium volume, aangepaste mal, gerecycled papier |
| Thermogevormd (elektronica-inzetstuk, klein) | $0.50-$2.00 | Medium volume, gebleekt/bagasse, glad oppervlak |
| Thermogevormd (cosmetica, premium, gecoat) | $1.00-$5.00 | Laag-gemiddeld volume, coating, bedrukking, reliëf |
| Dikke-muur (zwaar industrieel, groot) | $1.00-$5.00 | Laag volume, dikke muren, aangepaste mal |
Opmerking: dit zijn geschatte FOB-fabriekskosten die uitsluitend ter referentie dienen. - De werkelijke kosten zijn afhankelijk van de productgrootte, complexiteit, volume, materiaal, coatings, bedrukking en andere factoren. Vraag altijd offertes aan bij fabrikanten voor specifieke producten.
De onderste regel
De productie van gegoten pulptrays is een proces dat uit meerdere- fasen bestaat, waarbij ruwe vezels (gerecycled papier, bagasse, enz.) worden omgezet in een afgewerkt 3D-verpakkingsproduct door middel van verpulveren, vormen, overbrengen, drogen, warmpersen (voor thermovormen), trimmen, coaten/printen en kwaliteitscontrole/verpakking. Elke fase omvat gespecialiseerde apparatuur, zorgvuldig gecontroleerde parameters en potentiële kwaliteitsproblemen - en de kwaliteit en consistentie van het eindproduct zijn afhankelijk van de nauwkeurige controle van elke fase.
De belangrijkste afhaalrestaurants zijn:
1. Voorbereiding van de pulpis de basis - selectie van ruwe vezels, verpulping, zeven/reinigen, raffineren en chemische additieven hebben allemaal invloed op de sterkte, het oppervlak en de prestaties van het eindproduct. Verfijningsgraad (20-45 graden SR) is een kritische parameter die sterkte, gladheid en drainage in evenwicht houdt.
2. Vormenis de kernstap - maasvormen en vacuümafzetting van vezels in de vorm van een bakje. Drie hoofdtypen machines: heen en weer bewegend (veelzijdig, gemiddelde snelheid), roterend (hoge snelheid, standaardproducten) en thermovormen (premium, glad oppervlak). Vormparameters (consistentie, vacuüm, tijd, maaswijdte) regelen de wanddikte en uniformiteit.
3. Drogenis de meest energie--intensieve en hoogwaardige- kritische fase - natte bakken (70-80% vocht) worden tot 6-10% gedroogd in tunnelovens (120-200 graden C, 5-30 minuten) of door heet persen (150-220 graden C, 10-60 seconden). Zorgvuldige temperatuurcontrole voorkomt kromtrekken, barsten en verkleuring.
4. Heetpersen / thermovormenis wat premium thermogevormde producten onderscheidt van standaard transfer-gegoten - verwarmde mallen (150-220 graden C) en hoge druk (0,5-5 MPa) die de bak tegelijkertijd drogen, compacteren en glad maken, waardoor een dicht (300-650 kg/m³), glad, nauwkeurig product ontstaat met reliëfmogelijkheden.
5. Trimmen, coaten en printenzijn afwerkingsstappen - trimmen (stalen regelmatrijs, roterende matrijs, CNC) zorgt voor precieze randen; coatings (acryl, PLA, PU) zorgen voor barrière-eigenschappen en een premium uitstraling; drukwerk (flexo, offset, digitaal, zeefdruk, tampondruk, hot stamping) zorgt voor branding en afbeeldingen.
6. Kwaliteitscontrolezorgt voor consistente kwaliteit - bij-procesmonitoring (pulpconsistentie, raffinagegraad, droogtemperatuur) en testen van eindproducten (visueel, dimensionaal, vocht, gewicht, sterkte, functioneel) zijn essentieel. AQL-bemonstering (doorgaans 2,5 voor grote defecten) is standaard.
7. Productietarieven en kostenvariëren sterk per producttype. - rotatiemachines produceren 1.000-18.000 standaard trays/uur, terwijl thermovormpersen 80-1.600 premium trays/uur produceren. De kosten variëren van $ 0,03/eenheid (foodservice met grote volumes) tot $ 5,00/eenheid (premium thermogevormd of dikwandig industrieel), afhankelijk van materiaal, grootte, complexiteit, volume en afwerking.
Bij Hesheng beschikken we over een ultramoderne productiefaciliteit voor gegoten pulp met- transfergegoten en gethermovormde productiemogelijkheden -, waaronder reciprocerende en roterende vormmachines, tunneldroogovens, thermovormmachines met hete- persen, stans- snijapparatuur, coating- en druklijnen en een uitgebreid QC-laboratorium. We beschikken over de expertise en mogelijkheden om voorgevormde pulptrays te produceren, van prototype tot productie op hoog-volume- met consistente kwaliteit, concurrerende kosten en volledige technische ondersteuning. Ons team kan u door elke fase van het proces begeleiden - van materiaalselectie en matrijsontwerp tot prototyping, testen, productie en verzending - om ervoor te zorgen dat uw gegoten pulpladen voldoen aan uw prestatie-, kwaliteits- en kostenvereisten.
Als u vormpulp overweegt voor uw verpakkingsbehoeften en het productieproces, de mogelijkheden en de kosten gedetailleerder wilt begrijpen,Neem contact op met het team van Hesheng- We geven u graag een fabrieksrondleiding (persoonlijk of virtueel), beantwoorden uw technische vragen, verstrekken monsters en kostenramingen en begeleiden u bij elke stap van het productieproces van vormpulp. Van pulp tot product: wij beschikken over de expertise en mogelijkheden om gegoten pulpverpakkingen van hoge-kwaliteit te leveren die aan uw behoeften voldoen.