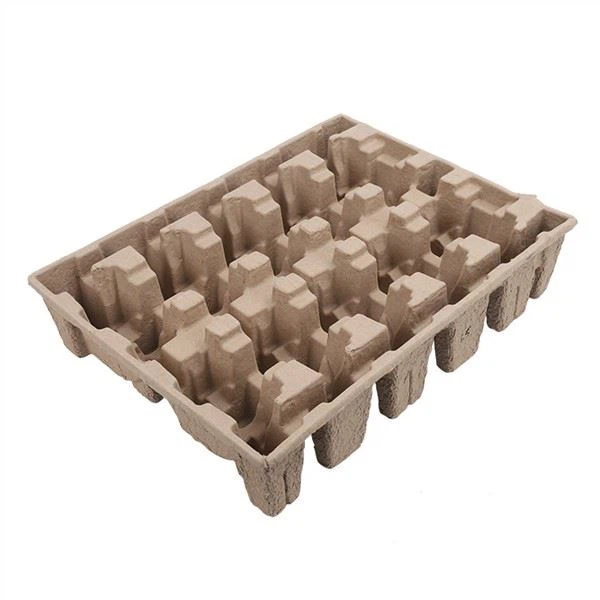
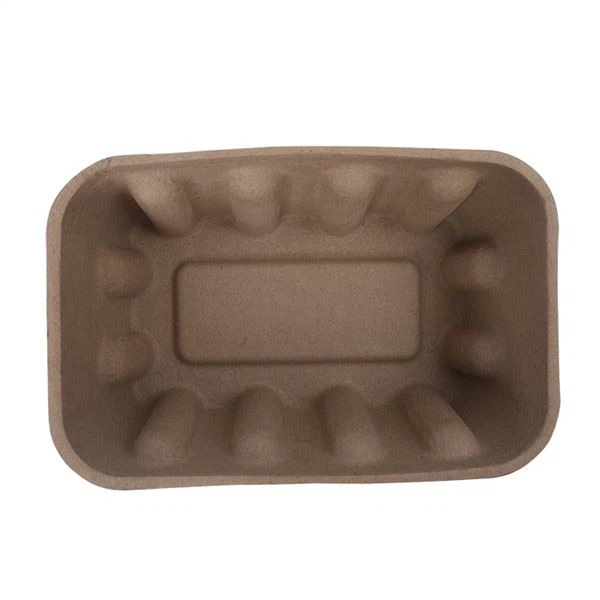
Wanneer ingenieurs praten over verpakkingen van gevormde pulp, richten ze zich vaak op het voor de hand liggende - het is gemaakt van papier, het is recyclebaar en het is in veel toepassingen goedkoper dan plastic. Maar onder deze oppervlakkige observaties op -niveau schuilt een verrassend complex materiaalwetenschappelijk verhaal, en een groot deel ervan draait om schuimvorming. De schuimstructuur in gegoten pulp geeft het materiaal zijn unieke combinatie van licht gewicht, dempend vermogen en druksterkte. Het begrijpen van deze structuur op materiaalniveau helpt verklaren waarom gegoten pulp presteert zoals het doet, en waar de grenzen liggen.
De schuimstructuur van gegoten pulp op microscopisch niveau
Om het schuimen van gevormde pulp te begrijpen, helpt het om het materiaal te beschouwen als een vezel-versterkt schuim in plaats van als een papierproduct. Op microscopisch niveau bestaat gevormde pulp uit een netwerk van in elkaar grijpende cellulosevezels - doorgaans 1 tot 3 millimeter lang en 20 tot 40 micrometer breed - die op een vormmal zijn afgezet en vervolgens zijn gedroogd. De ruimtes tussen deze vezels creëren een poreuze, schuim-achtige structuur die het materiaal zijn karakteristieke eigenschappen geeft.
De porositeit van gevormde pulp varieert doorgaans van 70 tot 90 procent, afhankelijk van het producttype en het productieproces. Deze hoge porositeit maakt het materiaal zo licht - de dichtheden liggen doorgaans tussen 0,15 en 0,45 g/cm³, vergeleken met 1,0 tot 1,2 g/cm³ voor massief karton en 0,02 tot 0,05 g/cm³ voor geëxpandeerd polystyreen (EPS) schuim. Het vezelnetwerk zelf zorgt voor treksterkte en scheurweerstand, terwijl de poreuze schuimstructuur zorgt voor drukdemping en energieabsorptie.
Wat interessant is vanuit materiaalperspectief is dat de schuimstructuur niet uniform is. Dichtbij het oppervlak van het product, vooral bij natte-persproducten, zijn de vezels dichter op elkaar gepakt, waardoor een huidlaag ontstaat die gladder en sterker is. Richting het midden is de structuur opener en poreuzer, wat voor demping zorgt. Deze gradiëntstructuur - dichte huid, poreuze kern - is vergelijkbaar met wat je ziet in technische schuimen en sandwichcomposieten, en maakt deel uit van wat ervoor zorgt dat gegoten pulp zo goed werkt voor beschermende verpakkingen.
Hoe parameters van het productieproces de schuimstructuur vormen
De schuimstructuur van gevormde pulp is niet iets dat zomaar gebeurt - het wordt ontwikkeld door middel van zorgvuldige controle van productieparameters. Elke fase van het proces beïnvloedt de uiteindelijke schuimstructuur op voorspelbare manieren, en het begrijpen van deze relaties is de sleutel tot een consistente productkwaliteit.
Vezelvoorbereiding.Het type en de lengte van de gebruikte vezels hebben rechtstreeks invloed op de schuimstructuur. Langere vezels - van golfkarton of kraftpapier - creëren een opener, onderling verbonden netwerk met een betere treksterkte maar een iets lagere oppervlaktegladheid. Kortere vezels - van krantenpapier of bagasse - zijn steviger verpakt, waardoor een dichtere structuur ontstaat met gladdere oppervlakken maar een iets lagere scheurweerstand. De meeste commerciële producten gebruiken een mengsel, doorgaans 50 tot 70 procent lange vezels en 30 tot 50 procent korte vezels, om sterkte en oppervlaktekwaliteit in evenwicht te brengen.
Consistentie vormen.De vezel-tot-waterverhouding tijdens het vormen bepaalt hoeveel vezels zich op de mal afzetten, wat op zijn beurt de dikte en dichtheid van het eindproduct beïnvloedt. Een hogere consistentie (meer vezels per eenheid water) leidt tot zwaardere, dichtere producten. Een lagere consistentie leidt tot lichtere, poreuzere producten. De beste plek voor de meeste transfervormproducten-is een consistentie van 0,5 tot 1,0 procent; voor dun-natte{9}}persproducten is dit vaak lager, ongeveer 0,3 tot 0,6 procent.
Druk en temperatuur indrukken.Dit is waar de schuimstructuur het meest dramatisch wordt gedefinieerd. Bij transfergieten is het persen relatief licht - net genoeg om oppervlaktewater te verwijderen - en de resulterende structuur is zeer poreus, met dichtheden rond de 0,15 tot 0,25 g/cm³. Bij het natpersen zorgt de combinatie van hoge druk (50 tot 150 bar) en hoge temperatuur (180 tot 220 graden Celsius) ervoor dat de vezelstructuur aanzienlijk inzakt, waardoor een veel dichter product ontstaat (0,3 tot 0,45 g/cm³) met een glad oppervlak. De persfase is in wezen een schuimcompressiestap. - Je bepaalt hoeveel van de poreuze structuur instort en hoeveel er overblijft voor demping.
Droogomstandigheden.Na het persen zorgt het droogproces voor de uiteindelijke schuimstructuur. Snel drogen bij hoge temperaturen kan ervoor zorgen dat het oppervlak bedekt raakt, waardoor vocht binnenin wordt vastgehouden en interne holtes of blaren ontstaan. Langzamer drogen bij gematigde temperaturen zorgt voor een meer uniforme vochtafvoer en een consistentere schuimstructuur. De droogtemperatuur en de luchtstroomsnelheid zijn ook van invloed op het uiteindelijke vochtgehalte van het product, dat voor de meeste toepassingen doorgaans op 6 tot 10 procent ligt. Een te hoog vochtgehalte leidt tot schimmelgroei en verminderde sterkte; te laag leidt tot broosheid.
Mechanische prestaties: wat de schuimstructuur levert
De schuimstructuur van gevormde pulp geeft het een onderscheidend mechanisch prestatieprofiel dat verschilt van zowel massieve papierproducten als plastic schuimen. Door deze eigenschappen te begrijpen, kunnen ingenieurs het juiste materiaal voor een bepaalde toepassing specificeren.
Druksterkte en demping.Dit is waar de schuimstructuur van vormpulp echt tot zijn recht komt. Onder drukbelasting vervormt het poreuze vezelnetwerk geleidelijk, waardoor energie wordt geabsorbeerd over een relatief groot verplaatsingsbereik - vergelijkbaar met hoe de kreukelzone van een auto werkt. De drukmodulus van gevormde pulp varieert doorgaans van 0,5 tot 3 MPa, afhankelijk van de dichtheid en het vezeltype. Dit is lager dan massief karton (500 tot 1000 MPa), maar hoger dan EPS-schuim (0,02 tot 0,1 MPa), wat betekent dat gegoten pulp meer structurele ondersteuning biedt dan EPS, terwijl het toch een zinvolle demping biedt.
Trek- en scheursterkte.Het onderling verbonden vezelnetwerk geeft de gevormde pulp een redelijke treksterkte - typisch 1 tot 5 MPa - en een goede scheurweerstand. Dit is belangrijk voor producten die hun vorm moeten behouden tijdens verwerking en verzending, en voor functies zoals scharniersecties en kliksluitingen-. De treksterkte is sterk afhankelijk van de vezellengte en -oriëntatie; langere, meer uitgelijnde vezels geven een hogere treksterkte.
Energie-absorptie.Een van de nuttigste eigenschappen van vormpulp voor beschermende verpakkingen is het energieabsorptievermogen. Tijdens de impact stort de schuimstructuur geleidelijk in, waardoor kinetische energie wordt geabsorbeerd en het verpakte product wordt beschermd. Standaard valtests tonen aan dat goed ontworpen inzetstukken van gegoten pulp producten kunnen beschermen tegen vallen van 1 tot 1,5 meter op beton, afhankelijk van het productgewicht en het verpakkingsontwerp. Dit is voor veel toepassingen vergelijkbaar met EPS-schuim, met als bijkomend voordeel dat het recyclebaar en composteerbaar is.
Vochtgevoeligheid.Dit is de belangrijkste beperking van gevormde pulp vanuit materiaalperspectief. Omdat het is gemaakt van cellulosevezels, absorbeert het vocht uit de omgeving en gaan de mechanische eigenschappen ervan aanzienlijk achteruit bij een hoge luchtvochtigheid. Bij een relatieve luchtvochtigheid van 80 procent kan de druksterkte met 30 tot 50 procent afnemen in vergelijking met droge omstandigheden. Dit is de reden dat vocht-bestendige coatings - was, acryl, PLA - vaak worden gebruikt voor producten die worden blootgesteld aan hoge luchtvochtigheid of contact met vloeistoffen. Dit is ook de reden waarom vormpulp doorgaans niet wordt gebruikt voor de primaire verpakking van natte producten zonder enige vorm van barrièrebehandeling.
Gegoten pulp versus EPS-schuim: een materiaalvergelijking
Omdat vormpulp vaak wordt gepositioneerd als een duurzaam alternatief voor EPS-schuim, is het de moeite waard om de twee te vergelijken vanuit een materiaalwetenschappelijk perspectief. De verschillen zijn aanzienlijk en helpen verklaren waarom elk materiaal geschikt is voor verschillende toepassingen.
EPS-schuim is een polymeerschuim met gesloten-cellen, gemaakt van polystyreenkorrels. Het heeft een extreem lage dichtheid (0,02 tot 0,05 g/cm³), uitstekende thermische isolatie en een zeer hoge energieabsorptie per gewichtseenheid. Maar het is gemaakt van aardolie, het is in de meeste gemeentelijke systemen niet gemakkelijk recyclebaar en het blijft honderden jaren in het milieu aanwezig. Het heeft ook de neiging uiteen te vallen in kleine korrels die moeilijk te bevatten zijn en microplasticvervuiling kunnen veroorzaken.
Vormpulp daarentegen is een open-celvezelschuim gemaakt van gerecyclede cellulose. Het heeft een hogere dichtheid (0,15 tot 0,45 g/cm³), dus zwaarder voor hetzelfde volume, maar het is volledig recyclebaar in standaard papierstromen en composteerbaar in industriële composteerinstallaties. Het blijft niet in het milieu achter. - Het wordt in 30 tot 90 dagen afgebroken onder composteringsomstandigheden. Het heeft een lagere thermische isolatie dan EPS, maar een betere structurele ondersteuning bij een vergelijkbare dichtheid, en het laat geen microplastics los.
Voor toepassingen waarbij ultra-licht gewicht en thermische isolatie van cruciaal belang zijn - het verzenden van bijvoorbeeld verse zeevruchten of het isoleren van temperatuur-gevoelige producten - heeft EPS nog steeds voordelen. Voor de meeste beschermende verpakkingstoepassingen biedt - elektronica, cosmetica, consumptiegoederen, industriële componenten - gegoten pulp een vergelijkbare of betere bescherming met een aanzienlijk lagere impact op het milieu. Naarmate merken steeds meer rekening houden met de milieukosten aan het einde van hun levensduur in hun verpakkingsbeslissingen, verschuift deze afweging steeds meer toepassingen naar vormpulp.
Opkomend onderzoek en toekomstige richtingen
De materiaalwetenschap van het schuimen van gevormde pulp is een actief onderzoeksgebied, en verschillende opkomende richtingen zouden de mogelijkheden van het materiaal de komende jaren kunnen uitbreiden.
Versterking van nanocellulose is een veelbelovend gebied. Door cellulose nanofibrillen (CNF) of cellulose nanokristallen (CNC) aan de vezelslurry toe te voegen, hebben onderzoekers sterkteverbeteringen van 20 tot 40 procent aangetoond zonder significante gewichtstoename. Dit zou dunnere, lichtere gevormde pulpproducten mogelijk kunnen maken die nog steeds aan de sterkte-eisen voldoen, waardoor het materiaalgebruik en het transportgewicht verder worden verminderd.
Een ander gebied zijn bio-gebaseerde barrièrecoatings die de recycleerbaarheid behouden. Traditionele was- en plasticcoatings verbeteren de vochtbestendigheid, maar maken het product moeilijker te recyclen. Nieuwe coatings op water-- en bio-basis -, waaronder formuleringen op basis van schellak, zetmeel- en plantaardige-afgeleide wassen - zijn vochtbestendig en blijven toch compatibel met papierrecyclingstromen. Dit zou nieuwe toepassingen kunnen openen voor gevormde pulp in omgevingen met een hoge-vochtigheid waar dit momenteel niet praktisch is.
De droogvormvezeltechnologie ontwikkelt zich ook snel. Door producten te vormen uit voor-voorgevormde vezelmatten in plaats van waterslurry, gebruiken droge persprocessen 40 procent minder energie en kunnen dunnere wanden en nauwere toleranties worden bereikt dan traditioneel nat vervormen. Naarmate deze technologie volwassener wordt en zich verder opschaalt, kan het gevormde pulp concurrerend maken met thermogevormd plastic in toepassingen met dunne- wanden zoals deksels, clamshells en wegwerpcontainers.
Afsluitende gedachten
De schuimtechnologie achter vormpulp is geavanceerder dan het op het eerste gezicht lijkt. Wat op een eenvoudig papierproduct lijkt, is in werkelijkheid een samengesteld vezelschuim met een gecontroleerde poreuze structuur, gradiëntdichtheid en voorspelbare mechanische eigenschappen. Het begrijpen van deze materiaalwetenschap helpt verklaren waarom gevormde pulp zo goed werkt voor beschermende verpakkingen, waar de beperkingen liggen en waar lopend onderzoek de mogelijkheden ervan uitbreidt.
Nu duurzaamheid een steeds belangrijkere factor wordt bij verpakkingsbeslissingen, zullen de materiaalwetenschappelijke voordelen van gevormde pulp - hernieuwbare grondstoffen, recycleerbaarheid, composteerbaarheid en het ontbreken van microplastics - waarschijnlijk een aanhoudende groei in het gebruik ervan stimuleren. Gecombineerd met voortdurende verbeteringen in de schuimtechnologie, barrièrecoatings en de productie van droge persen, is vormpulp gepositioneerd om de komende jaren een groeiend aandeel van de markt voor beschermende verpakkingen te veroveren.Neem contact op met het technische team van Heshengals u wilt bespreken hoe de schuimtechnologie voor gegoten pulp kan worden toegepast op uw specifieke verpakkingsuitdaging.